Հայերեն
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Պողպատե կառուցվածքների արտադրության տեխնոլոգիայի վերլուծություն
Ⅰ. Ընդհանուր ակնարկ
Պողպատե կառուցվածքի արտադրություննախագծային գծագրերը ֆիզիկական կառուցվածքային բաղադրիչների վերածելու գործընթացն է: Դրա հիմնական նպատակն է մշակել պողպատե նյութերը որակյալ պողպատե կառուցվածքային անդամներ՝ համապատասխան նախագծման պահանջներին գործարանային արտադրության ընթացակարգերի միջոցով՝ միաժամանակ պահպանելով պողպատի հատվածային հատկությունները հիմնականում անփոփոխ:
Պողպատե կոնստրուկցիաների արտադրության տեխնոլոգիան ընդհանուր առմամբ նման է մեխանիկական արտադրությանը: Այնուամենայնիվ, հաշվի առնելով, որ պողպատե կոնստրուկցիաների արտադրանքը ի վերջո հավաքվում է շինհրապարակներում, դրա գործընթացները ավելի մեծ ուշադրություն են դարձնում ճշգրիտ հսկողության և դեֆորմացիայի կանխարգելման վրա:
Ⅱ. Պողպատե կոնստրուկցիաների արտադրության գործընթացի հոսքի աղյուսակ
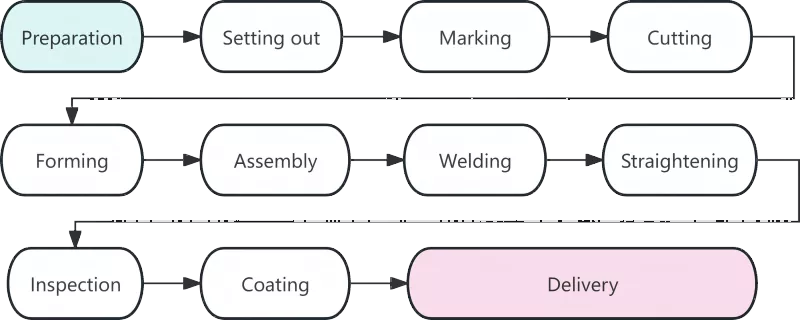
Ⅲ. Յուրաքանչյուր աշխատանքային ընթացակարգի մանրամասն վերլուծություն
|
Գործընթացը |
Նկարագրություն |
|
Նյութի պատրաստում |
Նյութի պատրաստումը նշանավորում է պողպատե կառուցվածքի արտադրության սկիզբը, և դրա որակն ուղղակիորեն ազդում է բոլոր հետագա աշխատանքային ընթացակարգերի վրա: Այս փուլում հիմնական խնդիրները ներառում են նյութի ընդունումը, ուղղումը և մակերեսի մաքրումը: Պողպատե նյութերը գործարան հասնելուց հետո դրանց նյութական վկայականները պետք է ստուգվեն իրական արտադրանքի համեմատ: Քիմիական կազմի և մեխանիկական հատկությունների վերստուգում պետք է իրականացվի հիմնական կառուցվածքային բաղադրիչներում օգտագործվող պողպատների համար: Փոխադրման ընթացքում առաջացած դեֆորմացված պողպատները պետք է ուղղվեն գլանափաթեթավոր ուղղիչներով կամ հիդրավլիկ ժայկման մեքենաների միջոցով: Փորձը ցույց է տալիս, որ ծածկույթի չափային սխալների մոտավորապես 80%-ը առաջանում է չուղղված հումքից: |
|
Լոֆթինգ |
Լոֆթինգը պողպատե կառուցվածքների արտադրության մեջ ճշգրիտ հսկողության առաջին կարևոր քայլն է: Հատուկ հարթակների կամ դասավորության աղյուսակների վրա տեխնիկները գծում են ամբողջական մասշտաբի բաղադրիչների միացումներ և ուրվագծեր 1:1 հարաբերակցությամբ՝ համաձայն դիզայնի գծագրերի՝ մասերի ձևերը որոշելու համար: Ի հավելումն գծագրության չափերի ստուգմանը, եռակցման կծկման չափը պետք է պահպանվի, ինչպես պահանջվում է համապատասխան գործընթացներով: Ընդհանրապես, յուրաքանչյուր եզրային եռակցման համար պետք է հատկացվի 1-ից մինչև 1,5 միլիմետր: |
|
Նշում |
Նաև հայտնի է որպես գրություն, մակնշումը վերաբերում է կաղապարների օգտագործման ընթացակարգին՝ անցքերի դիրքերը և մշակման գծերը բաղադրիչների ուրվագծերի համար պողպատե թիթեղների և հատվածների վրա նշելու համար: Նյութերի օգտագործման արագությունը առավելագույնի հասցնելու համար հետևվում է «նախ մեծ մասերը, հետո փոքր մասերը» սկզբունքը: Օպտիմիզացված դասավորության միջոցով նյութի ընդհանուր օգտագործման մակարդակը կարող է հասնել ավելի քան 85%-ի, իսկ բնադրման օպտիմալացումից հետո այն կարող է նույնիսկ գերազանցել 92%-ը: |
|
Կտրում |
Կտրումը գծանշված գծերով հումքի առանձին մասերի բաժանման գործընթացն է: Կտրման հիմնական մեթոդները ներառում են գազի կտրումը, պլազմային կտրումը և լազերային կտրումը: Թվային հսկողության կտրման տեխնոլոգիայի համատարած կիրառումը բարելավել է պողպատե կառուցվածքի արտադրության ճշգրտությունն ու արդյունավետությունը: Որոշ կտրված մակերեսներ որակավորված են ուղղակի եռակցման համար՝ առանց եզրերի երկրորդական մշակման: |
|
Ձևավորում |
Ոչ գծային բաղադրիչները, ինչպիսիք են կոր ճառագայթները և թեքված խողովակները, պետք է ձևավորվեն սառը ճկման կամ տաք ճկման միջոցով: Սառը կռումը կատարվում է սենյակային ջերմաստիճանում և կիրառելի է սովորական կոր բաղադրիչների համար: Տաք ճկման համար պողպատները ջեռուցվում են մինչև 900-1100°C մինչև կռանալը, ինչը ընդունված է հաստ թիթեղների կամ փոքր ճկման շառավղով բաղադրիչների համար: |
|
ժողով |
Մոնտաժում նշանակում է մշակված մասերի համատեղում, ինչպես պահանջվում է գծագրերով և ժամանակավորապես ամրագրում դրանք կպչուն եռակցման միջոցով: Հավաքման ստանդարտ ընթացակարգը հետևյալն է. Մանրացրեք եզրային թիթեղների միաձուլման կարերը → Հեռացրեք փորվածքները վեբ թիթեղների վրա → Ստացեք ճշգրիտ դիրքավորում հավաքման մեքենայի միջոցով → Միակողմանի T-հատվածի պողպատի ամբողջական հավաքում → Շրջեք հավաքը և ավարտեք ընդհանուր ձևավորումը: |
|
Եռակցում |
Եռակցումը պողպատե կոնստրուկցիաների արտադրության հիմնական ընթացակարգն է՝ բարձր տեխնիկական պահանջներով և որակի խիստ վերահսկողությամբ: Սովորաբար օգտագործվող եռակցման մեթոդները ներառում են ավտոմատ սուզվող աղեղային զոդում, CO₂ գազով պաշտպանված զոդում և պաշտպանված մետաղական աղեղային զոդում: |
|
Ուղղում |
Եռակցման ընթացքում առաջացած ջերմային սթրեսը կառաջացնի բաղադրիչի դեֆորմացիա, որը պետք է վերանա ուղղման միջոցով՝ վերականգնելու սկզբնական երկրաչափական ձևը: Ուղղման ընդհանուր մեթոդները ներառում են մեխանիկական ուղղում, բոցով ուղղում և համակցված ուղղում: Նույն դիրքի վրա ջեռուցումը չպետք է կատարվի ավելի քան երեք անգամ, իսկ գերտաքացումը խստիվ արգելված է: |
|
Ստուգում |
Ընթանալով ամբողջ արտադրական գործընթացում՝ ստուգումը ծառայում է որպես արտադրանքի որակի հիմնական երաշխիք: Փուլային ստուգումը հիմնականում ներառում է հումքի ստուգումը, գործընթացի ընթացքում և հետեռակցման ստուգումը: Եռակցումների ներսում մահացու թերությունները, ինչպիսիք են ճաքերը և թերի միաձուլումը, չեն թույլատրվում: |
|
Ծածկույթ |
Ծածկույթն ապահովում է պողպատե կառույցների հակակոռոզիոն և հրդեհային պաշտպանություն: Ստանդարտ ծածկույթի համակարգը բաղկացած է երեք շերտից՝ ցինկով հարուստ էպոքսիդային այբբենարան, էպոքսիդային միկազային երկաթի միջանկյալ ծածկույթ և պոլիուրեթանային կամ ֆտորածխածնային վերին շերտ: Հրդեհադիմացկուն ծածկույթը պետք է կիրառվի մի քանի բարակ շերտերով: Ծածկույթի շահագործման համար շրջակա միջավայրի ջերմաստիճանը պետք է լինի 5°C-ից ոչ ցածր, հարաբերական խոնավությունը չպետք է գերազանցի 85%-ը, իսկ պողպատի մակերեսային ջերմաստիճանը պետք է լինի առնվազն 3°C բարձր ցողի կետից: |
|
Առաքում գործարանից |
Առաքումը պողպատե կառուցվածքի արտադրության վերջին քայլն է: Բաղադրիչներին, որոնք կանցնեն վերջնական ստուգում, կստանան եզակի սերիական համարներ և նշաններ: Բաղադրիչները պետք է միավորվեն խմբերով` ըստ տեղադրման հաջորդականության: Բաղադրիչների միջև պետք է տեղադրվեն փայտե բլոկներ կամ ռետինե միջադիրներ՝ ծածկույթի քերծվածքներից խուսափելու համար: |
IV. Ժամանակակից պողպատե կոնստրուկցիաների արտադրության տեխնոլոգիայի զարգացման միտումները
Ժամանակակից պողպատե կառուցվածքԱրտադրությունը գնալով ավելի խելացի և մեքենայացված է՝ արտադրության ճշգրտությունն ու արդյունավետությունը բարելավելու համար: Թվային կառավարման տեխնոլոգիան, ավտոմատ եռակցումը, BIM կիրառումը և նախնական հավաքման վիրտուալ մոդելավորումը ներկայացնում են արդյունաբերության ապագա զարգացման միտումները:
Պողպատե կոնստրուկցիաների արտադրությունը ամբողջական համակարգ է, որը պարունակում է սերտորեն կապված գործընթացներ, բարձր ճշգրտության պահանջներ և որակի խիստ վերահսկողություն: Յուրաքանչյուր ընթացակարգ՝ դասավորությունից մինչև ծածկույթ, ուղղակիորեն ազդում է պատրաստի արտադրանքի որակի վրա: Խելացի տեխնոլոգիաների համատարած կիրառմամբ պողպատե կոնստրուկցիաների համար կընդունվեն ավելի խիստ ստանդարտներ, ինչը կհանգեցնի արտադրանքի որակի հետագա բարելավմանը:
Առնչվող նորություններ
- Ինչպե՞ս ընտրել համապատասխան չափս պողպատե շրջանակի ձիու ախոռի կառուցման համար:
- Տեղում պողպատե կոնստրուկցիաների հավաքում + ինտեգրալ բարձրացման շինարարական աշխատանքների ընթացք + Հիմնական նկատառումներ
- Ինչու՞ ընտրել երկշերտ հավաքովի պողպատե շրջանակային տան շինարարություն ժամանակակից կյանքի համար:
- Պողպատե կոնստրուկցիաների գործարանային շենքերի նախագծման և կառուցման ինը հիմնական կետ
- Ինչպե՞ս կարող է պողպատե կառուցվածքով հավի տնակային շինարարությունը բարելավել թռչնաբուծական ֆաբրիկաների կառավարումը:
- «Լոկոմոտիվ ոճ» արդյունաբերական շենքեր. 3 հարկանի գրասենյակը պողպատյա՞, թե՞ բետոնե.
Ինձ հաղորդագրություն թողեք